Une entreprise de thermolaquage passe de 60 m3 d’eaux usées par jour au zéro-rejet
Une entreprise de thermolaquage passe de 60 m3 d’eaux usées par jour au zéro-rejet

Dans la première phase du projet, une toute nouvelle physico-chimie a été élaborée.

Un prétraitement en deux étapes, associé à une évaporation sous vide, s’est avéré être la clé du projet.

En tant qu’entreprise fondamentalement orientée ESG et en prévision d’un éventuel durcissement des normes de rejet, l’entreprise de thermolaquage Alural cherchait une solution pour réduire à zéro son volume d’eaux usées. L’entreprise s’adressait avec trois exigences concrètes à Eco-Vision, membre du groupe Pollet Water depuis 2020 et encore uni à Hydris l’an dernier : viser le zéro-rejet, rejeter le moins possible et garantir la fiabilité opérationnelle.
À la base, Alural s’était déjà fortement engagé à limiter le volume des effluents. Par exemple, le traitement de surface se faisait auparavant en faisant usage de bains de rinçage en cascade et un rinçage à l’eau déminéralisée en circuit fermé. « En dimensionnant correctement ces procédés, le volume des effluents pouvait déjà être réduit de plus de moitié, passant de 140 m3 à 60 m3 par jour », explique Theo Bollen d’Eco-Vision. « Ils étaient neutralisés à l’origine à l’aide d’un procédé physico-chimique et rejetés à l’égout, mais l’entreprise de thermolaquage voulait s’en débarrasser. »
Zéro-rejet
Pour arrêter les rejets et faciliter davantage le recyclage, Eco-Vision s’est immédiatement tourné vers le système d’évaporation sous vide. « Compte tenu de la présence d’aluminium et de la conductivité encore relativement élevée des eaux usées, les membranes n’étaient pas recommandées dans ce cas-ci. Avec un système de compression de vapeur sous vide, en revanche, il est parfaitement possible de transformer d’une part un tel flux d’effluents en un flux d’eau distillée à faible conductivité – réutilisable dans les bains de rinçage et les process – et d’autre part en un résidu concentré qui est rejeté. »
Rejeter le moins possible
Le problème n’était pas solutionné pour autant. L’évaporation sous vide classique basée sur l’énergie électrique déjà appliquée à plusieurs reprises par Eco-Vision ne convenait qu’à des débits quotidiens de l’ordre de 5 à 10 m3. Un système plus robuste basé sur de la vapeur et de l’eau de refroidissement se déclinait encore par 10 % de résidus. « Cela signifierait qu’Alural produirait encore quotidiennement 6 m3 de concentré et devrait donc se débarrasser d’une citerne pleine au moins une fois par semaine. Un problème coûteux, donc. »
Eco-Vision a finalement trouvé la solution dans un prétraitement en deux étapes incluant une physico-chimie totalement inédite. « Au cours du prétraitement en deux étapes, nous pouvons réduire la saleté et la teneur en sel à tel point que nous pouvons encore utiliser un évaporateur électrique et simultanément limiter la fraction résiduelle à un maximum de 2 m3 par jour. Par rapport à l’autre système d’évaporation, ce système-ci se décline par une réduction des coûts d’exploitation de 30 %. »
Aucun arrêt de production
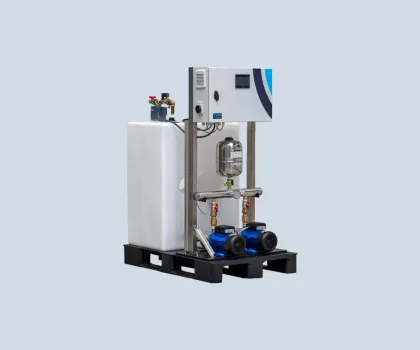
Pour garantir la fiabilité opérationnelle, Eco-Vision fournissait, entre autres, deux évaporateurs sous vide ; tous les composants critiques sont redondants et le système est équipé d’un pilotage automatique et d’une supervision en ligne. « Même pendant la conversion, la production a pu continuer sans temps d’arrêt. À cette fin, la nouvelle physico-chimie a été construite en premier pour seulement démonter l’existante par la suite. Lors de la construction des évaporateurs, le nouveau prétraitement a permis d’encore évacuer les effluents, pour finalement basculer vers le rejet des résidus et le recyclage. »
TEXTE : ELISE NOYEZ
PHOTOS: ECO-VISION