Programme de dosage optimisé pour les circuits de refroidissement d’une usine d’amidon
Programme de dosage optimisé pour les circuits de refroidissement d’une usine d’amidon
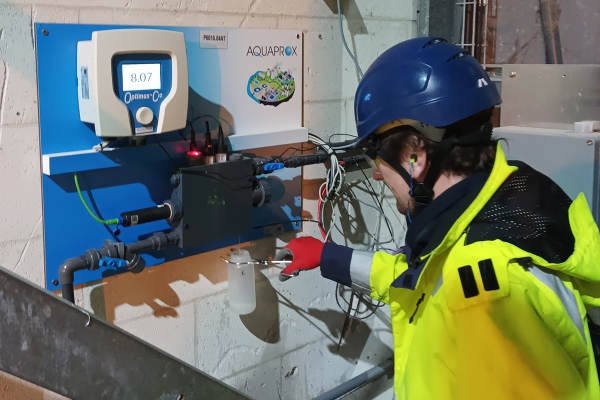
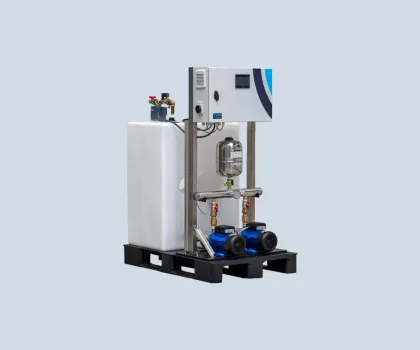
Le programme de dosage est réglé à l’aide du contrôleur Clarflok Optimus C10.
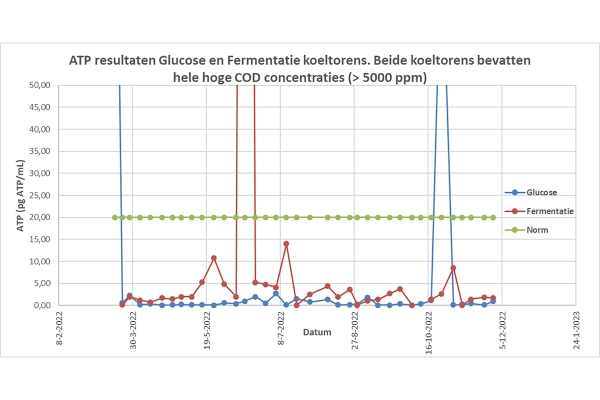
Les concentrations d’ATP présentes dans l’eau de refroidissement sont surveillées hebdomadairement. Une valeur aberrante au-dessus de la norme signifie un problème immédiat avec l’installation de dosage.
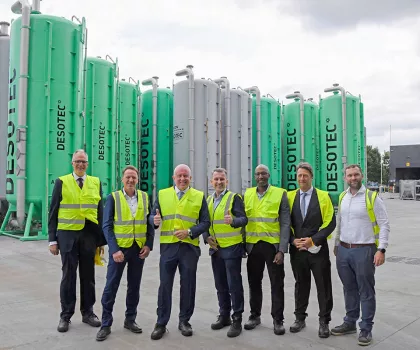
Une usine historique au centre de la ville... c’est pour le moins qu’on puisse dire un défi. Dès lors, l’usine Tereos d’amidon et de sucre à Alost – fondée en 1873 et populairement connue sous le nom de « Den Amylum » – doit limiter au maximum la pollution de l’eau et de l’air. Avec vingt tours aéroréfrigérantes, réparties sur six circuits de refroidissement et de l’eau d’appoint à forte concentration en DCO, un accompagnement spécialisé s’imposait. Tereos le trouvait chez Clarflok.
À Alost, Tereos transforme le froment et le sucre en d’innombrables produits finis pour notamment l’industrie agroalimentaire, l’alimentation animale, du papier et du carton ondulé, entre autres. Il s’agit notamment d’amidon et d’ingrédients édulcorants sous forme liquide et en poudre, de fibres, de protéines, de sous-produits et, depuis 2008, de bioéthanol. À cet effet, l’usine est divisée en différents départements, chacun avec son propre circuit de refroidissement : le département glucose ne contient pas moins de sept tours de refroidissement, les départements fermentation et distillation disposent chacun de cinq tours aéroréfrigérantes et les départements dextrose, cogénération et froment disposent d’une tour chacun. En plus de fournir les floculants, l’anti-mousse et les produits nécessaires pour le traitement des odeurs et de la bâche alimentaire de la chaudière, la mission de Clarflok était de protéger tous les circuits de refroidissement contre les légionelles et de réduire les concentrations d’eau de javel/chlorure, et par conséquent la formation d’AOX et de corrosion par piqûres (« pitting »).
Le défi
Ce n’était en aucun cas une tâche facile. D’une part, l’eau d’appoint des tours de refroidissement contient de très fortes concentrations en DCO – ce qui favorise la formation d’un biofilm – et, d’autre part, une fuite de sucre à travers l’un des échangeurs de chaleur peut favoriser une rapide prolifération bactérienne. Cependant, grâce à des contrôles bactériologiques rapides et fréquents via des mesures ATP et des tests rapides de légionelles, Clarflok a pu réagir rapidement.
La solution idoine
Pour décoller tout biofilm, le dosage du bio-dispersant a été finement réglé partout. Outre le nettoyage des tours de refroidissement, le dosage fin et continu permet également d’éviter préventivement la formation d’un nouveau biofilm. Le programme de dosage du biocide a été ajusté à l’aide du contrôleur Clarflok Optimus C10. L’emplacement des points de dosage sur le circuit de refroidissement du département dextrose a également été modifié.
Afin d’optimiser les dosages de javel, des mesures de chlore libre et de chlore total sont régulièrement effectuées. Dans deux des six circuits de refroidissement, en particulier ceux du département cogénération et dextrose, le dosage de l’eau de Javel était en outre remplacé par le NovoClean 152 (basé sur H2O2). Bien que cela ait initialement conduit à des valeurs d’ATP fluctuantes, certains ajustements du process permettaient d’atteindre les faibles valeurs d’ATP souhaitées ; étaient notamment réalisés le déplacement des points de dosage et une automatisation extra pour empêcher le biocide de s’écouler par le trop-plein. En conséquence, la concentration en AOX dans les eaux usées a fortement diminué.
Suivi
Les concentrations d’ATP présentes dans l’eau de refroidissement sont surveillées hebdomadairement. Si une valeur aberrante est mesurée au-dessus de la norme, cela peut être corrélé à un problème immédiat à l’installation de dosage, comme une panne de la pompe doseuse ou un flacon de dosage vide. Si un tel problème est immédiatement résolu, l’ATP reviendra rapidement à sa ligne de base, malgré la charge organique élevée de l’eau d’appoint. En d’autres termes, un problème peut être détecté très aisément sur la base des valeurs ATP de base enregistrées.
Texte : Elise Noyez
Photos : Clarflok