Un transformateur de pommes de terre utilise l’eau de façon plus économique
Un transformateur de pommes de terre utilise l’eau de façon plus économique
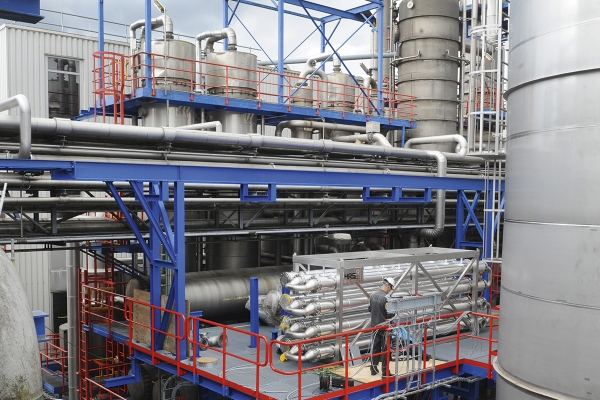
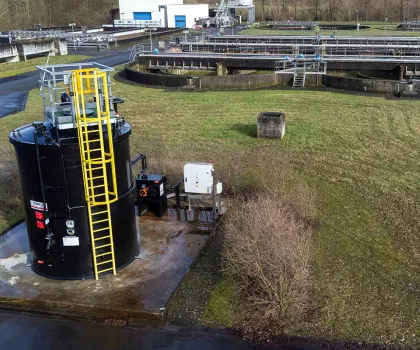
Un aperçu d’une partie de la nouvelle installation DUCAM.
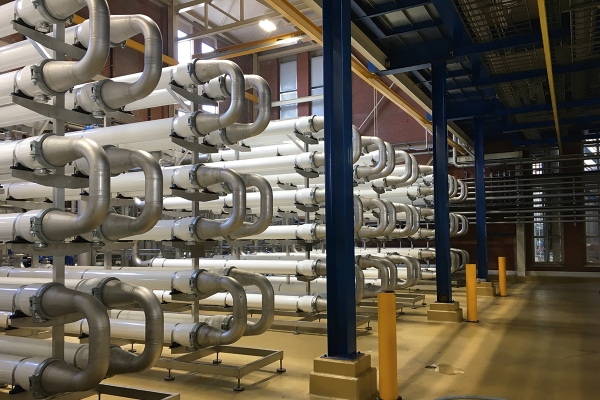
Les membranes épaississent le flux d’eau de végétation.
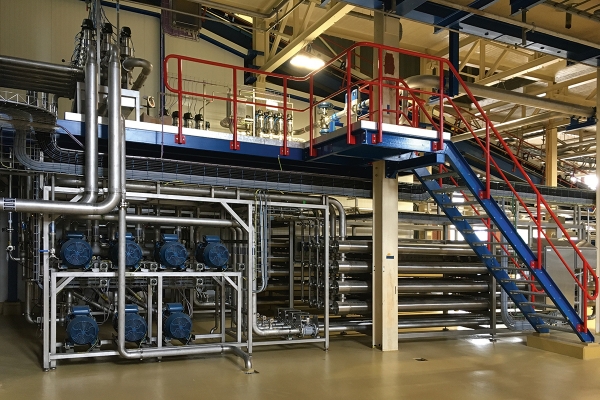
L’eau de végétation des pommes de terre contient des protéines, des graisses, quelques petits acides aminés, des fibres, des minéraux et d’autres matières.
L’entreprise néerlandaise de transformation de pommes de terre Avebe souhaite réduire considérablement sa consommation d’eau et d’énergie. Pour y parvenir, elle opte pour une technologie innovante. Une nouvelle méthode de traitement de l’eau de pommes de terre la convertit en 400 000 mètres cubes d’eau de processus propre par an. Elle consomme en outre 23 % d’énergie en moins.
Avebe est une coopérative d’environ 2 300 agriculteurs cultivant des pommes de terre féculières. L’entreprise fournit des produits à base d’amidon ainsi que de protéines de pomme de terre. Elle compte trois sites de production aux Pays-Bas, deux en Allemagne et un en Suède. L’entreprise compte environ 1 300 salariés.
Projet DUCAM
Lorsque les pommes de terre entrent chez Avebe, elles sont totalement moulues. L’entreprise obtient ainsi une sorte de purée qui contient beaucoup d’amidon : 19 à 20 %. Le reste est de l’eau de pomme de terre, ou ‘eau de végétation’. Elle constitue 80 % du poids de la pomme de terre. Jusqu’à récemment, l’entreprise l’évaporait en grande partie pour en extraire des substances commercialisables. Il s’agissait de quantités énormes d’eau. Pour l’évaporer, il fallait énormément d’énergie. L’entreprise souhaitait une autre approche. Elle s’est associée à une entreprise néerlandaise spécialisée dans la filtration membranaire. Cette association devait permettre de comprendre comment Avebe pouvait épaissir le flux d’eau de végétation à l’aide de membranes au lieu de le chauffer. Cela permettrait en outre de récupérer cette eau de végétation pour en faire ensuite des choses utiles. En 2014, ils démarrèrent une étude pilote. Une étude de faisabilité fut réalisée en vue d’une installation à grande échelle. Elle fut positive. C’est ainsi qu’a démarré en 2017 le projet DUCAM, acronyme de Duurzaam Concentreren van Aardappelsap met Membranen (ou Concentration durable de jus de pomme de terre à l’aide de membranes). Il a démontré qu’Avebe tirerait bénéfice d’utiliser des membranes UF (ultrafiltration) et OI (osmose inverse). Celles-ci ont été installées à la fin du projet DUCAM, fin 2019, dans l’usine de fécule de pomme de terre d’Avebe à Ter Apelkanaal. Elles permettent une réduction significative de la consommation d’eau et d’énergie.
Le projet DUCAM, acronyme de Duurzaam Concentreren van Aardappelsap met Membranen (ou Concentration durable de jus de pomme de terre à l’aide de membranes) s’est achevé fin 2019.
Économies
Mark Tettelaar est le directeur général des opérations chez Avebe. Il nous en dit un peu plus sur le nouveau système : « Tout d’abord nous concentrons l’eau de végétation des pommes de terre à l’aide d’une ultrafiltration. Elle est ainsi épaissie jusqu’à un tiers du volume initial. Ce concentré passe ensuite par un processus de coagulation afin de séparer les protéines. Après en avoir extrait les protéines, il reste une ‘soupe’ de minéraux, d’acides aminés, de graisses et diverses matières organiques. Cette ‘soupe’ ne représente plus qu’un tiers de la quantité d’origine. Nous collectons aussi le perméat provenant de l’ultrafiltration. Cela représente les deux tiers de la quantité initiale d’eau de végétation des pommes de terre. Ce perméat contient tous les produits qui ne sont pas des protéines. Ce perméat est encore épaissi jusqu’à un quart de la quantité d’origine à l’aide de membranes d’OI. Le concentré issu des membranes d’OI est ensuite mélangé au concentré sans protéines issu des membranes d’UF. Cette ‘soupe’ est ensuite réduite par évaporation jusqu’à une teneur en matière sèche d’environ 50 %. Au total, seuls 50% du flux d’eau d’origine des pommes de terre nécessite d’être évaporé. »
« Avec notre nouvelle installation, il suffit de porter à ébullition un tiers de l’eau de végétation de pomme de terre pour permettre aux protéines de coaguler et de pouvoir les récupérer, et seule la moitié de l’eau de végétation sans protéines doit être évaporée jusqu’à obtenir environ 50 % de matières sèches. Nous économisons ainsi 23 % d’énergie au niveau de cette usine de fécule de pomme de terre. Et nous pouvons utiliser le perméat de l’osmose inverse comme eau de processus propre. Globalement, nous récupérons 50 % de l’eau des pommes de terre comme eau de processus, soit environ 400 000 mètres cubes par an, pour les débarrasser du feuillage, de la terre et de toutes sortes d’autres impuretés. »
« Au total, nous récupérons 50 % de l’eau des pommes de terre comme eau de processus, soit environ 400 000 mètres cubes par an. »
Protéines natives
La technologie des membranes contribuera probablement, à l’avenir, également à la récupération des protéines sous forme native à partir de l’eau de végétation des pommes de terre. « On peut comparer cela à un œuf de poule. Si vous le cassez sans le cuire, vous obtenez des protéines natives, dans leur forme originelle (c.-à-d.fonctionnelle ou opérative). Si vous les cuisez, elles coagulent et ne sont plus natives. Nous utilisons ces protéines comme ingrédient alimentaire : les entreprises peuvent les utiliser pour fabriquer des substituts de viande et des substituts laitiers végétaux. Les protéines natives rapportent plus que celles qui sont coagulées. »
Subventions
Pour achever le projet, Avebe a reçu plus de trois millions d’euros de subventions du gouvernement néerlandais. « Nous avons reçu une subvention du ministère des Affaires économiques et du Climat, car la durée d’amortissement est supérieure à sept ans. Il est vrai que l’installation peut durer peut-être vingt ans. Nous devrons sans doute remplacer certaines membranes, mais en termes d’installation, elle ne sera pas tellement sujette à l’usure. »
Avebe déploiera désormais la technologie dans toutes ses usines de transformation de pommes de terre.
Par Koen Vandepopuliere
Photos : Avebe
Plus durable encore
« Nous nous occupons fortement de durabilité », affirme Mark Tettelaar. « Le pilier développement durable de notre stratégie ‘Binding and Building 2.0’ implique qu’au cours des cinq prochaines années, nous réduisions notre consommation d’eau de 20 %, notre consommation d’énergie de 12 % et nos déchets de 25 %. Un exemple concret et récent en ce sens est le raffinage de l’amidon dans l’une de nos usines allemandes. Cela se faisait auparavant avec des séparateurs, mais se fait à présent avec des hydrocyclones. Nous avons ainsi réduit notre consommation d’eau de 40 % par rapport à l’installation précédente, soit 60 000 mètres cubes par an : la consommation d’énergie a été réduite de 64 %. Nous envisageons également de combiner des lignes. Par exemple nous avons fermé l’une des lignes industrielles de Ter Apelkanaal et l’avons combinée avec une ligne qui n’était pas non plus entièrement utilisée à Foxhol, de sorte que nous fabriquons maintenant les produits des deux lignes précédentes en une seule ligne. Ceci nous permet, ici encore, de consommer moins d’eau et d’énergie. »