L’évaporation sous vide remplace l’épuration physico-chimique
L’évaporation sous vide remplace l’épuration physico-chimique

Dans le secteur des métaux, Eco-Vision met en place régulièrement, pour la réutilisation des eaux usées, des installations de déminéralisation avec échangeurs d’ions.

Dans le système de compression de vapeur sous vide, l’eau de rinçage polluée est divisée en un flux d’eau distillée d’une part et environ 10 à 15% de résidus concentrés d’autre part.

Le pH de l’eau usée acide est tout d’abord neutralisé dans un réacteur à part.
Alors que, traditionnellement, de nombreuses entreprises considéraient les eaux usées comme un poste de dépenses, le vent tourne aujourd’hui dans divers secteurs. Duco, fabricant de systèmes de ventilation et de protection solaire, a également choisi récemment de revoir en profondeur sa gestion des eaux usées. En collaboration avec les experts d’Eco-Vision, l’entreprise a réussi à recycler ses eaux usées et à les réintégrer dans les processus de production. Un circuit fermé qui réduit les coûts et contribue à une qualité de production constante.
De grandes quantités d’aluminium traversent quotidiennement les chaînes de production de l’entreprise Duco, basée à Furnes. Avant de pouvoir être intégré dans les systèmes du fabricant, cet aluminium subit divers traitements de surface et rinçages associés. Cela entraîne alors un flux d’eaux usées acides, riches en fluorures, sulfates, phosphates et aluminium. « A l’origine, ce flux était neutralisé au moyen d’un traitement physico-chimique puis rejeté » déclare Théo Bollen, d’Eco-Vision. « Cependant, en tant qu’acteur de premier plan en matière de climatisation intérieure et de solutions écologiques, l’entreprise cherchait une solution plus respectueuse de l’environnement, voire circulaire. C’est ce que nous lui avons proposé sous la forme d’une évaporation sous vide. »
Circuit fermé
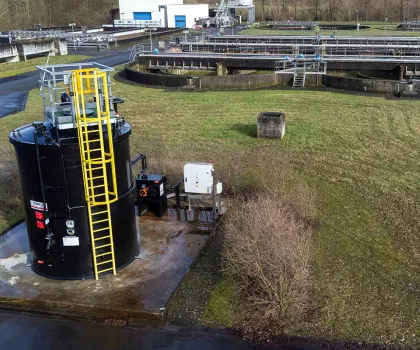
Depuis janvier, 7,5 m3 d’eaux usées ont été acheminés quotidiennement via un système de compression de vapeur sous vide du fabricant allemand H2O, intégré au système à zéro rejet de liquide d’Eco-Vision. « Ce système crée un vide faible, provoquant l’évaporation de l’eau à 85°C», nous explique Théo Bollen. « Étant donné que dans ce cas, seule l’eau se transforme en vapeur, cette dernière est ultra pure. Elle est ensuite aspirée puis, à l’autre bout, recomprimée à l’aide de la même pompe. De ce fait, sa température monte à nouveau à 120°C, chaleur qui est utilisée en début du processus pour chauffer l’eau usée polluée, mais qui sert aussi à s’assurer que l’eau qu’on en retire est totalement dépourvue d’algues. »
Le résultat du processus d’évaporation est un flux d’eau distillée à faible conductivité (env. 100 µS/cm) d’une part, et de 10 à 15% de résidu concentré, d’autre part. « Le résidu, soit quelques centaines de litres par jour, est stocké dans deux IBC et régulièrement évacué, » affirme Théo Bollen ; l’eau distillée est réutilisée dans les bains de rinçage. »
Neutralisation du pH
Préoccupation cruciale de Duco lors de l’installation, le degré d’acidité de l’eau usée. « La chaudière d’évaporateur est faite d’un alliage inox spécial, » déclare Théo Bollen, « mais chaque matériau a ses limites. Dans le cas présent, à une température de 85°C, la limite se situe à 100 g de fluorures par litre de concentré. Comme il est concentré environ 20 fois, il ne doit donc pas y avoir plus de 5 g de fluorures par litre d’eau usée. »
Au lieu d’investir dans un appareil plus lourd avec une résistance plus élevée ou une température d’évaporation plus basse, Eco-Vision a choisi de neutraliser le pH ici à l’avance. « Avant d’aller vers l’évaporateur, l’eau de rinçage et le concentré de la chaîne de production sont, pour ce faire, mélangés à de la soude dans un réacteur à part. Grâce à des sondes de pH, tout est dosé automatiquement et l’on assure ainsi une valeur constante de pH de 7. »
Qualité constante
Un réservoir tampon supplémentaire est installé après l’installation d’évaporation afin d’assurer la fiabilité opérationnelle. De là, l’eau purifiée est envoyée vers la chaîne de production à l’aide d’un groupe de mise en pression. « Si pour une raison quelconque un problème se produit dans l’évaporateur, ce réservoir tampon est automatiquement complété par de l’eau de pluie ou de l’eau déminéralisée », déclare Théo Bollen.
Entre-temps, la qualité de l’eau purifiée est suivie en permanence au niveau de la chaîne de production. Duco utilise son propre système de surveillance, déjà existant, équipé de conductimètres installés au niveau des différents bains de rinçage. Cela montre déjà l’amélioration nécessaire par rapport aux anciennes sources d’eau et processus précédents. « C’est un avantage de ce type de solutions à ne pas sous-estimer », souligne Théo Bollen : « en intégrant la gestion des eaux usées dans le processus de production, elle n’est plus considérée comme un poste de dépenses, et il n’y a donc plus à faire d’économies à son sujet. En d’autres termes, le processus peut se poursuivre en circuit fermé et avec une qualité d’eau constante, ce qui en fin de compte optimise également la qualité des produits. »
Réduction des coûts opérationnels
Dans tous les cas, pour Duco, la nouvelle installation représente une économie sur de nombreux coûts opérationnels et autres. Elle réduit non seulement la consommation d’eau et le coût du rejet, mais aussi les coûts salariaux liés à l’ancienne installation physico-chimique. « En outre, le système de compression de vapeur sous vide lui-même est une solution extrêmement économe en énergie », ajoute encore Théo Bollen. « Alors que normalement l’on a besoin de 1000 kWh/m3 pour évaporer l’eau, cette installation ne nécessite que 50 à 55 kWh/m3 grâce à la double utilisation de la pompe à vide et de l’échangeur de chaleur entre vapeur et eau usée. »
Par : Elise Noyez
Photos : Eco-Vision
7.500 m3 d’eau recyclée par jour
Eco-Vision est partenaire de l’optimisation de la gestion des eaux usées depuis 20 ans, et met l’accent sur la réutilisation et le recyclage, dans le cadre de l’ensemble du processus de production.
Dans le secteur du traitement de surface, de l’industrie du béton, de la chimie et d’autres secteurs, l’entreprise représente aujourd’hui près de 7.500 m3 d’eau usée recyclée par jour, selon différentes techniques. Ainsi, dans les projets d’Eco-Vision, 2 000 m3 d’eau usée sont recyclés chaque jour grâce à un traitement physico-chimique en combinaison avec du CO2 ; 1.000 m3 en utilisant des systèmes à protéine membranaire DAF ; 4.100 m3 via des installations de déminéralisation avec échangeurs d’ions ; 300 m3 grâce à l’osmose inverse, et environ 60 m3 par évaporation sous vide.
« En intégrant la gestion des eaux usées dans le processus de production, elle ne compte plus comme poste de dépenses. »